m8螺纹底孔多大直径
在机械加工与装配领域,M8螺纹是极为常见的规格,广泛应用于各类设备、零部件的连接与固定。而确定其底孔直径是攻丝前至关重要的环节,直接关系到螺纹的质量、连接的可靠性以及加工效率。本文将详细探讨M8螺纹底孔直径的标准值、影响因素、加工注意事项,并介绍相关领域的专业企业。
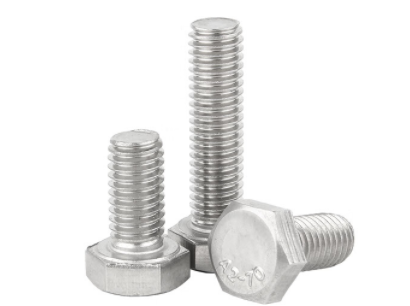
M8螺纹底孔直径的标准值
M8螺纹通常指公称直径为8毫米的普通螺纹,存在粗牙和细牙之分,不同类型对应的底孔直径有所差异。
粗牙螺纹:这是至为常用的类型,其标准螺距为1.25毫米。根据底孔直径的计算公式“底孔直径= 公称直径- 螺距”,可得出M8粗牙螺纹的理论底孔直径为8 - 1.25 = 6.75毫米。在实际加工中,考虑到钻头的规格和加工精度,一般选用直径为6.7毫米或6.8毫米的钻头来钻底孔。
细牙螺纹:细牙螺纹具有更小的螺距,能提供更高的连接精度和自锁性能,常用于对连接要求较高、需要防松的场合。常见的M8细牙螺纹螺距有1.0毫米和0.75毫米等。当螺距为1.0毫米时,底孔直径约为8 - 1.0 = 7.0毫米;当螺距为0.75毫米时,底孔直径约为8 - 0.75 = 7.25毫米。不过,细牙螺纹的应用相对粗牙螺纹较少,若未特别说明,通常默认M8螺纹为粗牙螺纹。
影响底孔直径的因素
材料特性:不同材料的硬度和韧性不同,对底孔直径的要求也有所不同。对于硬度较低的材料,如铝、铜等,在攻丝过程中螺纹容易成型,底孔直径可以适当减小,以增加螺纹的啮合长度,提高连接的强度;而对于硬度较高的材料,如钢、不锈钢等,攻丝阻力较大,底孔直径应适当增大,以减少攻丝难度,防止丝锥断裂。
加工精度:加工精度也会影响底孔直径的选择。如果加工精度要求较高,底孔直径应更接近理论值,以保证螺纹的精度和质量;如果加工精度要求相对较低,底孔直径可以在一定范围内波动,但也不能偏离理论值过多,否则会影响螺纹的连接性能。
加工注意事项
钻头选择:选择质量好、精度高的钻头,确保底孔的直径和圆度符合要求。钻头使用一段时间后,要及时进行修磨或更换,以保证加工质量。
冷却润滑:在钻孔和攻丝过程中,要使用合适的冷却润滑液,如切削油、乳化液等。冷却润滑液可以降低加工温度,减少摩擦,提高加工精度和表面质量,同时还能延长钻头和丝锥的使用寿命。
操作规范:钻孔和攻丝时要严格按照操作规程进行,保持钻头和丝锥的垂直度,避免产生偏斜。攻丝时要注意控制转速和进给量,避免用力过猛导致丝锥折断。
锦瑞公司:螺纹紧固件的专业之选
锦瑞公司成立于1997年,工厂位于江苏省南通市海安高新区,占地3万多平方米,投资超1亿元,年产量2万余吨,业务覆盖全球60多个国家和地区。公司以“开拓创新,追求优异”为理念,引进国际先进生产及检测设备,设立独自研发中心,专业生产符合GB、DIN、ASTM、ISO、JIS等多国标准的精良紧固件以及多种非标定制件,产品广泛应用于汽车、机械制造、石油、化工、风力发电、医疗等领域。
在螺纹紧固件的生产方面,锦瑞公司拥有丰富的经验和专业的技术团队。无论是M8粗牙螺纹还是细牙螺纹的紧固件,公司都能严格按照标准进行生产,确保产品的质量和性能。公司先后通过ISO9001质量管理体系认证、IATF16949汽车行业认证,产品由中国人民财产保险股份有限公司承保全球责任险。我们坚持“质量为本、科技兴企、用户至上”的服务宗旨,致力于成为客户信赖的长期合作伙伴。
联系人:王经理
联系电话:15900845109
联系邮箱:david@shxingrui.com