M6的螺母攻丝底孔开多大
M6螺母的攻丝底孔直径需根据螺纹类型和材料特性确定,具体如下:
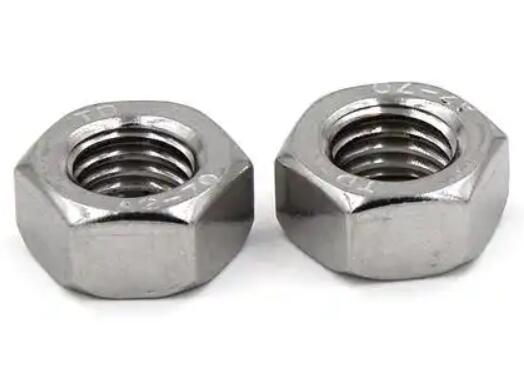
粗牙螺纹(M6×1.0):底孔直径为 5.0–5.2mm,适用于普通碳钢、不锈钢或铝合金等材料。若材料硬度较高(如高硬度合金钢或淬火件),建议选用 5.2mm 钻头以降低攻丝扭矩。
细牙螺纹(M6×0.75):底孔直径为 5.25mm,适用于振动环境或需微调紧固力的场合。细牙螺纹螺距更密,需更大底孔以避免切屑堆积导致丝锥卡滞。
超细牙螺纹(M6×0.5):底孔直径为 5.5mm,多见于精密仪器或薄壁结构。超细牙螺纹排屑困难,需进一步增大底孔以补偿极小螺距带来的牙型挤压风险。
软材料(如纯铝、H62黄铜):底孔直径为 5.2mm,软材料延展性强,攻丝时易发生“挤牙”现象,需预留塑性变形空间。
工程塑料(如ABS、POM):底孔直径为 5.3mm,需配合无刃挤压丝锥,并去除孔口毛刺,倒角 0.5mm×45° 为宜。
操作建议:
钻孔前用中心冲定位,确保孔位垂直于加工面,钻深至少达 9mm(即1.5倍螺丝直径)。
细牙或超细牙螺纹钻孔后需清理孔内铁屑,可用压缩空气吹净或细钢丝刷清理。
攻丝时采用御用丝锥,并配合润滑冷却液(如硫化切削油),以延长丝锥寿命并提高螺纹质量。
锦瑞公司成立于1997年,工厂位于江苏省南通市海安高新区,占地3万多平方米,投资超1亿元,年产量2万余吨,业务覆盖全球60多个国家和地区。公司以"开拓创新,追求优异"为理念,引进国际先进生产及检测设备,设立独自研发中心,专业生产符合GB、DIN、ASTM、ISO、JIS等多国标准的精良紧固件以及多种非标定制件,产品广泛应用于汽车、机械制造、石油、化工、风力发电、医疗等领域。公司先后通过ISO9001质量管理体系认证、IATF16949汽车行业认证,产品由中国人民财产保险股份有限公司承保全球责任险。我们坚持"质量为本、科技兴企、用户至上"的服务宗旨,致力于成为客户信赖的长期合作伙伴。
联系人:王经理
联系电话:15900845109
联系邮箱:david@shxingrui.com