m12的沉头孔是多大
M12沉头孔作为机械连接中的关键结构,其尺寸精度直接影响螺丝的紧固效果与设备安全性。根据国际标准(如ISO 10644)及行业实践,M12沉头孔的标准直径为18.5mm(±0.2mm公差),沉头深度为13mm(±0.3mm公差)。该尺寸适用于粗牙螺纹(M12×1.75),若为细牙螺纹(如M12×1.5),需将沉头深度调整至13.5mm以确保配合稳定性。
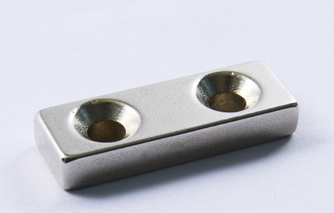
尺寸参数详解
直径匹配:
沉头孔直径需比螺丝头直径大0.5-1mm,以容纳螺丝头的锥形结构。例如,M12螺丝头直径通常为17.8mm,因此沉头孔直径设定为18.5mm可避免干涉,同时防止孔径过大导致连接松动。
深度控制:
沉头深度需覆盖螺丝头厚度的80%-90%。M12螺丝头厚度约为12.5mm,标准13mm深度可确保螺丝头完全嵌入,避免突出影响装配或产生应力集中。
材质适配:
铝材等软质材料:建议将沉头直径减小至18mm,防止加工时材料变形。
铸铁等硬质材料:保持18.5mm标准值,确保螺纹咬合强度。
加工工艺要点
工具选择:
使用沉头锪钻加工时,需控制进给速度在0.1-0.15mm/转,避免基材过热导致硬度下降。推荐采用硬质合金涂层锪钻,寿命比普通高速钢工具提升3倍以上。
检测标准:
加工后使用螺纹塞规检测沉头孔与螺丝的配合间隙,轴向间隙应≤0.2mm。若间隙超标,需通过电镀或涂层工艺填补孔壁,恢复尺寸精度。
锦瑞公司简介
锦瑞公司成立于1997年,工厂位于江苏省南通市海安高新区,占地3万多平方米,投资超1亿元,年产量2万余吨,业务覆盖全球60多个国家和地区。公司以"开拓创新,追求优异"为理念,引进国际先进生产及检测设备,设立独自研发中心,专业生产符合GB、DIN、ASTM、ISO、JIS等多国标准的精良紧固件及非标定制件,产品广泛应用于汽车、机械制造、石油化工、风力发电、医疗等领域。公司通过ISO9001质量管理体系认证、IATF16949汽车行业认证,产品由中国人民财产保险股份有限公司承保全球责任险。我们坚持"质量为本、科技兴企、用户至上"的服务宗旨,提供沉头孔加工工艺优化、高精度紧固件定制及工业连接解决方案,助力客户提升产品可靠性。
联系人:王经理
联系电话:15900845109(微信同号)
联系邮箱:david@shxingrui.com